
 English
 Deutsch
 Français
 Español
 Italiano
 Русский
 繁體中文
 한국어
製造業や金属加工業では、さまざまな材料を成形するために複数の工程が用いられます。中でも研削は、製品を最終的に形作る上で最も重要な工程の一つです。研削は主に表面を滑らかで正確かつ清潔にし、製品の寸法精度を向上させます。しかし、初心者にとっては、この加工工程は技術的に難しく感じられるかもしれません。そこで、「研削とは何か」「どのように機能するのか」「なぜこれほど普及しているのか」といった疑問が湧くでしょう。もしあなたも研削初心者なら、ご安心ください!このガイドでは、研削の種類からその仕組みまで、研削について知っておくべきことをすべて解説します。それでは始めましょう。
グラインディングとは何ですか?

研削加工とは、表面からごく少量の材料を除去することで、表面を滑らかで清潔かつ高精度に仕上げる機械加工方法です。基本的には、表面に微細な硬質粒子が付いた高速回転する研削砥石を使用します。これらの粒子がゆっくりと表面をこすり、余分な材料を削り取ります。
簡単に言うと、研削とは、粗い表面をこすって滑らかにする工程です。これは、何千もの粒子を含む回転する研磨ホイールによって可能になりました。このホイールが非常に高速で回転すると、これらの粒子は切削工具のように作用します。その結果、加工対象物の表面から微細な材料が除去され始めます。
この加工法の際立った特徴は、その精度の高さです。一般的に、切削加工ではワークピースから大量の材料が除去されますが、研削加工はミクロレベルで作用します。ワークピースから微細な粒子を除去することで、滑らかな仕上がりを実現します。また、この加工法は金属に限らず、セラミック、ガラス、プラスチック、木材など、様々な素材に対応可能です。
研削工程にはどのような機械や設備が必要ですか?
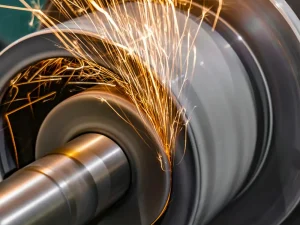
研削加工によってこのような高精度な仕上げを実現するには、専用の機械や設備が必要です。そこで、作業を始める前に、研削に必要な実際の機械や設備について説明しましょう。
- 主研削盤:これは研削作業を行う主要な機械です。通常、この機械は研削砥石を保持し、その動きを制御します。
- 研削砥石:加工対象物の表面から材料を除去する部分。硬い研磨粒子でできた砥石で、これらの粒子は切削工具のような働きをする。
- チャックまたは治具:これらの工具は、研削中にワークピースをしっかりと固定します。これにより、砥石が回転している間、ワークピースが動かないようにします。
- 電動モーター:モーターは研削盤の動力源です。研削砥石を高速回転させることで、材料の除去を可能にします。
- 冷却システム:冷却システムは、研削中に特殊な液体を噴射します。この液体は、研削中の摩擦熱を低減し、機械部品の過熱による損傷を直接的に防ぎます。
- 機械テーブル:これは、加工物を置くための安定した面です。ほとんどの研削盤では、このテーブルは移動式になっており、材料に合わせて調整できます。
研削工程はどのように行われるのか?ステップバイステップ解説
研磨というと、一言で済むように思えますが、実際には複数の工程が組み合わさって最終製品が完成します。初心者の方は、これらの工程を注意深く理解する必要があります。そこで、研磨の手順と仕組みを、ステップごとに詳しく解説していきましょう。
ステップ1:適切な研削砥石を選択し、機械の設定を行う
まず最初にすべきことは、加工する材料の性質に基づいて適切な砥石の種類を選択することです。ご存知のとおり、加工する材料はすべて同じ硬度、厚さ、サイズではありません。そのため、異なる種類の研削砥石が用意されています。例えば、プラスチックのような柔らかい材料を研削する場合は、粒度の細かい砥石を選ぶべきです。一方、金属やセラミックのような硬い材料の場合は、より強力で研磨力の高い砥石を選びましょう。
砥石を選んだら、研削位置に固定します。通常、機械には砥石の取り付け位置を示す矢印が表示されます。ただし、その前に、砥石に欠けやひび割れがないことを確認してください。なぜなら、わずかなひび割れでも、砥石が高速回転するため、製品に損傷を与える可能性があるからです。固定したら、機械の設定画面に進みます。例えば、材料の要件に基づいて、砥石の回転速度や研削深さを設定します。
ステップ2:ワークピースを取り付け、研削位置を調整する
研削砥石の取り付けが完了したら、次は加工対象物を取り付ける作業です。加工対象物とは、仕上げ加工を行うために実際に研削する材料のことです。メーカーの指示に従い、治具を使用して加工対象物を機械に取り付けてください。しっかりと固定し、動かないように注意してください。
研削中にワークピースがわずかに動くと、精度に大きな影響を与えます。ワークピースを固定したら、次は位置調整です。ここでは、研削砥石とワークピースの正しい位置合わせを行う必要があります。両者が正しい方向と距離にあることを確認してください。
ステップ3:研削盤を起動し、ワークピースを送り込む
全ての部品の位置合わせと固定が完了したら、研削盤の電源を入れます。ただし、すぐにワークピースを投入しないでください。まずは機械を稼働させてください。材料を削り取る前に、砥石が高速回転する必要があります。これにより、ワークピースに接触する前に砥石の回転速度を安定させることができます。
砥石が問題なく適切な速度で回転していると感じたら、ワークピースを砥石に向かって移動させます。これを送り込みといいます。手動研削盤では、ワークピースを自分で送り込む必要があります。現在では、オペレーターの介入なしにワークピースを自動的に送り込む機械もあります。手動で送り込む場合は、十分注意してください。ワークピースを速く押しすぎると、表面が損傷したり、粗い跡が残ったりする可能性があります。
ステップ4:材料除去および冷却プロセス
ワークピースを供給した後、いよいよ研削作業が始まります。高速回転する研削砥石がワークピースに接触すると、砥粒が材料を削り取り始めます。砥石は確かに高速で回転しますが、削り取られる材料の量は非常に制御され、精密に処理されます。砥石上の砥粒一つ一つが、まるで小さな切削工具のようです。しかし、この削り取り作業中、砥石とワークピースの摩擦によってかなりの熱が発生します。
その熱を無視すると、製品に焦げ跡が残ったり、ホイールが損傷したりする可能性があります。これを防ぐために、冷却システムが研削加工と連動して機能します。熱が発生すると、このシステムは特殊な冷却液をその部分に素早く噴射します。これにより熱が軽減され、同時に切削加工中に発生した切粉も洗い流されます。
ステップ5:最終表面仕上げの監視と検査
研削作業中は、機械から目を離さないようにしてください。すべてを注意深く観察し、順調に進んでいることを確認してください。例えば、砥石が一定の速度で回転しているか、切削が適切に行われているか、熱がこもっていないかなどを確認します。振動、切削不良、異音など、何か異常に気づいた場合は、すぐに機械を停止してください。
その後、原因を突き止め、必要な調整を行ってください。研磨が完了し、最終的な仕上がりになったら、機械の電源を切ります。ただし、すぐに材料を取り除かず、砥石が完全に停止するまで待ちます。その後、材料を取り外し、目視で確認します。表面が滑らかで清潔で、研磨されており、傷や焦げ跡がないことを確認してください。
産業界で使用される主な研削プロセスは何ですか?研削の種類
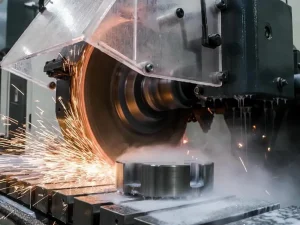
研削加工の実際のプロセスを理解した上で、次に興味深いのは、それが単一のプロセスや方法ではないということです。実際には、様々な業界で、異なる材料や設計に合わせて研削技術が用いられています。ここでは、主な研削の種類とその仕様について見ていきましょう。
1- 表面研削
最初の基本的な研削技術は表面研削で、ワークピースの表面を滑らかにします。この方法では、研削砥石が回転し、余分な材料を単純に除去して表面を均一にします。通常、部品は見た目には非常に滑らかに見えますが、微細なレベルでは、嵌合時に問題を引き起こす可能性のある凹凸が含まれています。しかし、表面研削はこれらの欠陥を精密に除去し、厳しい公差を保証します。ただし、この方法は複雑な形状加工や重切削には適していません。材料の表面を滑らかでクリアにするだけです。
2- 円筒研削
円筒研削は、シャフト、ロッド、パイプ、ローラーなどの円筒形物体に使用される加工方法です。平面と同様に、これらの円筒形部品にも時として不完全な部分が生じます。これらの不完全な部分を取り除かないと、円筒形部品は性能のばらつきや振動を起こす可能性があります。通常の研削では、このような不完全な部分を除去できない場合があります。そのため、円筒研削は、これらの円筒形部品の外面を滑らかで高精度に仕上げるために使用されます。この方法では、ワークピースが回転すると同時に、研削砥石も高速で回転します。ワークピースと砥石が一体となって回転することで研削が開始され、ワークピースの周囲から材料が除去されます。
3- センタレス研削v
センタレス研削は、特殊な研削加工法です。複雑な円形や円筒形の表面に仕上げ加工を施すために用いられます。複雑な円筒形の中には、通常の円筒研削では滑らかに仕上げられないものもあります。このような場合にセンタレス研削が用いられます。センタレス研削の特徴は、ワークピースをセンター間で保持したり、チャックにしっかりと固定したりしない点です。代わりに、ワークピースは2つの回転する砥石の間に支持されます。一方の砥石は、材料の除去などの研削加工を行います。もう一方の砥石は、回転するワークピースの速度と動きを制御します。ワークピースを繰り返し固定したり取り外したりする必要がないため、センタレス研削ははるかに高速です。
4- 内面研削
もう一つの研削方法として、穴や管の内面を滑らかに仕上げる内面研削があります。他の機械加工で穴を開ける場合、寸法が不正確な場合が多く、ボルトやナットを正確に固定することができません。そこで、内面研削によってこれらの穴を滑らかにします。他の研削方法と同様に、内面研削もワークピースの外側から材料を除去するのではなく、内側から材料を除去します。そのため、小さな穴にも収まる非常に小さな研削砥石が選ばれます。この砥石が穴の中で回転し、表面を研削して滑らかにします。
5- クリープフィード研削
クリープフィード研削は、ワークピースから大量の材料を除去する大規模な研削方法です。通常の研削では、砥石が除去する材料はごくわずかですが、この方法では砥石が材料に深く食い込み、一度に大量の材料を除去します。均一な表面を得るために、このプロセスではゆっくりとした動作が行われます。接触時間が長いため、大量の熱が発生します。熱を制御するために、研削中はクーラントが継続的に使用されます。
6- プロファイル研削
プロファイル研削は、材料に特殊な形状や精緻なデザインを施す研削加工の一種です。通常の研削では、砥石は表面を均一で滑らかにするために少量の材料を除去します。しかし、この研削では、砥石は材料を除去するだけでなく、曲線、溝、鋭利なエッジなどの形状も作り出します。基本的な動作原理は同様で、砥石は材料を除去しますが、与えられたデザインに従って加工を行います。この研削には、デザインに基づいて正確で精緻な形状を作り出すCNCマシンがよく使用されます。そのため、誤差が生じる可能性はほとんどありません。
7-成形研削
最後に、成形研削という方法があります。これは、表面に特定のデザインが施された特殊な研削砥石を使用する方法です。このデザインが施された砥石が加工対象物の表面を転がると、その形状が材料に転写されます。デザインの作成に時間がかかるプロファイル研削とは異なり、成形研削は非常に効率的で高速です。砥石の表面にはすでにデザインが施されているため、そのデザインを瞬時に転写するだけで済みます。ただし、成形研削は同一のデザインが必要な場合にのみ適しています。多様なデザインが必要な場合は、複数の砥石を使用する必要があり、プロセス全体のコストが増加する可能性があります。
研削の利点と欠点
研削は現代の製造業において最も有用な工程の一つです。しかし、他のあらゆる方法と同様に、研削にも長所と短所があります。始める前に、研削のメリットとデメリットについて見ていきましょう。
利点
- 滑らかな表面仕上げ:研削の主な目的は、表面に滑らかさを与えることです。研削砥石は、ごく少量の材料を非常にゆっくりと除去します。その結果、最終的な表面はきれいで均一になり、粗い跡がなくなります。
- 高精度と高精細:研削加工は、非常に正確な形状とサイズ、そして滑らかな表面仕上げを実現できます。材料の除去量を極めて微量に制御できるため、材料のサイズ、厚さ、形状を正確に制御することが可能です。
- 硬質材料にも対応:研削加工のもう一つの利点は、その汎用性の高さです。軟質材料だけでなく、鋼鉄や真鍮などの硬質材料にも対応できます。標準的な工具では切削が難しい合金でも、研削加工なら対応可能です。
- 製品性能の向上:一部の機械部品は非常に厳しい公差が求められます。わずかな位置ずれでも性能に影響が出る可能性があります。しかし、研削加工によってこれらの不具合が除去され、重要な部品が完璧にフィットするようになります。
デメリット
- 材料除去速度が遅い:研削加工の大きな欠点の1つは、材料の除去速度が非常に遅いことです。研削砥石は一度に少量の材料しか除去しません。そのため、大量の材料を迅速に除去する必要がある場合には適していません。
- 発熱:研削加工は基本的に摩擦加工です。そのため、継続的な摩擦によって大量の熱が発生します。この熱が適切に制御されないと、焦げ付き、ひび割れ、または材料特性の変化を引き起こす可能性があります。
- ホイールの摩耗:ホイールは常に硬い材料と接触しているため、時間の経過とともに摩耗し、切削能力が低下し、表面仕上げができなくなります。多くの場合、ホイールを交換する必要があります。
- コストが高い:最後に、研削加工は他の機械加工方法に比べてコストが高くなります。その理由は、高価な高性能研削盤が必要となるためです。さらに、追加の冷却システムや定期的なメンテナンスも初期費用を押し上げる要因となります。
研削加工を最も多く利用する産業は?用途
研削加工は、様々な材料に滑らかで精密な仕上げを施すための最も効率的なプロセスです。こうした多くの利点から、研削加工は多くの産業にとって不可欠なものとなっています。そこで、研削加工に大きく依存している主な産業を見ていきましょう。
| 業界 | 研削の使用 |
| 自動車 | エンジン部品、ギア、シャフト |
| 航空宇宙 | 航空機およびタービン部品 |
| 金型 | 工具、金型、ダイ |
| 製造業 | 機械部品の仕上げ |
| 工事 | 金属部品とパイプ |
| 医学 | 手術器具 |
| 金属加工 | 金属の成形と仕上げ |
よくある質問
研削作業はすべて自動化できるのか?
研削作業のすべてを完全自動化できるわけではない。CNC研削盤で自動化できるのは、単純で大量生産の作業に限られる。
研削盤は必ずしも生産精度を向上させるのか?
はい、研削盤は通常、精度を向上させますが、それは正しく使用した場合に限ります。適切な砥石を選ばなかったり、機械の設定を正しく行わなかったりすると、結果は不正確になります。
研削盤は鋼鉄のような硬い金属にも使用できますか?
はい、研削盤は鋼鉄のような硬い金属に非常に効果的です。実際、研削は通常の工具では切削が難しい硬化材料の仕上げ加工に最適な方法の一つです。
結論
研削は、材料を滑らかで正確な状態にし、すぐに使用できる状態にする最も効率的な加工方法の一つです。研磨ホイールを用いてワークピースからごく少量の材料を除去し、表面を滑らかにします。この加工方法は、高い精度と精密さで知られています。しかし、研削方法は一つではなく、複数の技術を用いて材料を様々な方法で成形し、仕上げます。ただし、研削にはホイールの摩耗が頻繁であることや初期費用が高いことなど、いくつかの制約もあります。そのため、より効果的な結果を得るためには、研削を選択する前に、その種類、長所、短所をすべて理解しておくことが重要です。