
 English
 Deutsch
 Français
 日本語
 Italiano
 Русский
 繁體中文
 한국어
En la fabricación y el trabajo de metales, se utilizan diversos procesos para dar forma a diferentes materiales. Entre ellos, el rectificado es uno de los más importantes, ya que es el que finalmente da forma al producto. Su función principal es alisar, precisar y limpiar las superficies, y mejorar las dimensiones del producto. Sin embargo, para quienes se inician en este proceso, puede resultar técnico. Por eso, se preguntan: ¿qué es el rectificado, cómo funciona y por qué es tan popular? Si tú también eres nuevo en el mundo del rectificado, ¡no te preocupes! En esta guía, te explicaré todo lo que necesitas saber sobre el rectificado, desde sus tipos hasta su funcionamiento. ¡Empecemos!
¿Qué es el molido?

El rectificado es un proceso de mecanizado que alisa, limpia y precisa una superficie eliminando cantidades mínimas de material. Básicamente, utiliza una muela abrasiva de alta velocidad con diminutas partículas duras en su superficie. Estas partículas frotan y cortan lentamente el material sobrante.
En términos sencillos, el rectificado es un proceso que alisa una superficie rugosa. Esto es posible gracias a las muelas abrasivas giratorias que contienen miles de granos. Cuando la muela gira a alta velocidad, estos granos actúan como herramientas de corte. Como resultado, se empieza a eliminar el material sobrante de la superficie de la pieza.
Lo que distingue a este proceso es su precisión. Generalmente, el corte elimina una gran cantidad de material de la pieza. Sin embargo, el rectificado trabaja a nivel microscópico, eliminando partículas minúsculas y logrando un acabado pulido. Además, este proceso no se limita solo a metales, sino que ahora también se puede aplicar a cerámica, vidrio, plásticos y madera.
¿Qué máquinas y equipos se requieren para el proceso de molienda?
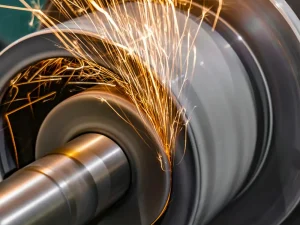
Para lograr un acabado tan preciso mediante el rectificado, se utilizan máquinas y equipos especializados. Así que, antes de empezar, vamos a analizar las máquinas y los equipos que necesitará para el rectificado.
- Rectificadora principal: Es la máquina principal que realiza el rectificado. Esta máquina suele contener una muela abrasiva y controla su movimiento.
- Muela abrasiva: La pieza que elimina material de la superficie de la pieza de trabajo. Es una rueda compuesta de partículas abrasivas duras. Estas partículas actúan como herramientas de corte.
- Mandril o dispositivo de sujeción: Estas herramientas mantienen la pieza de trabajo firmemente en su lugar durante el rectificado. Garantizan que la pieza no se mueva mientras la muela está en funcionamiento.
- Motor eléctrico: El motor impulsa la máquina rectificadora. Ayuda a que la muela abrasiva gire a muy alta velocidad, lo que permite eliminar el material.
- Sistema de refrigeración: El sistema de refrigeración pulveriza un líquido especial durante el proceso de rectificado. Este líquido reduce el calor generado por la fricción durante el rectificado y protege directamente las piezas de la máquina contra el sobrecalentamiento.
- Mesa de la máquina: Es la superficie estable sobre la que se coloca la pieza de trabajo. En la mayoría de las rectificadoras, esta mesa se mueve para que pueda ajustar el material según sea necesario.
¿Cómo funciona el proceso de molienda? Paso a paso
Moler parece un proceso sencillo. Sin embargo, en realidad, implica varios pasos que trabajan en conjunto para obtener el producto final. Si eres principiante, necesitas comprender bien estos pasos. Así que vamos a explicar cómo moler y cómo funciona, paso a paso.
Paso 1: Seleccione la muela abrasiva adecuada y configure los ajustes de la máquina.
Lo primero que debes hacer es seleccionar el tipo de muela abrasiva adecuado según la naturaleza del material. Como sabes, no todos los materiales a mecanizar tienen la misma dureza, grosor y tamaño. Debido a esta diferencia, existen diferentes tipos de muelas abrasivas. Por ejemplo, si vas a rectificar un material blando como el plástico, debes usar una muela de grano fino. Sin embargo, para materiales duros como el metal y la cerámica, elige una muela más resistente y abrasiva.
Después de elegir la muela, fíjela en la posición de rectificado. Normalmente, verá una flecha en la máquina que indica dónde montarla. Pero antes, asegúrese de que la muela no tenga astillas ni grietas. ¿Por qué? Porque una pequeña grieta puede dañar el producto, ya que la muela girará a mayor velocidad. Una vez fijada, acceda a la configuración de la máquina. Por ejemplo, ajuste la velocidad de la muela y la profundidad de rectificado según los requisitos del material.
Paso 2: Monte la pieza de trabajo y ajuste la posición de rectificado.
Paso 3: Ponga en marcha la rectificadora y alimente la pieza de trabajo.
Paso 4: Proceso de extracción y enfriamiento del material
Paso 5: Monitorear e inspeccionar el acabado final de la superficie.
¿Cuáles son los principales procesos de molienda utilizados en la industria? Tipos de molienda
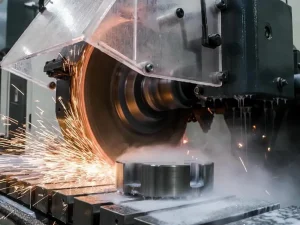
Tras comprender el proceso de rectificado, resulta interesante observar que no se trata de un único proceso o método. En cambio, las industrias utilizan técnicas de rectificado para diferentes materiales y diseños. Analicemos algunos de los principales tipos de rectificado y sus especificaciones.
1- Rectificado de superficies
La primera técnica básica de rectificado es el rectificado de superficie, que garantiza la suavidad de la pieza. En este método, la muela abrasiva gira y elimina el exceso de material, dejando una superficie uniforme. A simple vista, algunas piezas parecen muy lisas, pero a nivel microscópico presentan irregularidades que podrían causar problemas durante el montaje. El rectificado de superficie elimina estas imperfecciones con precisión y garantiza tolerancias ajustadas. Sin embargo, este método no está diseñado para conformado complejo ni cortes pesados; simplemente deja la superficie del material lisa y nítida.
2- Rectificado cilíndrico
El rectificado cilíndrico es otro proceso utilizado para objetos cilíndricos, como ejes, varillas, tuberías y rodillos. Al igual que cualquier superficie plana, estas piezas cilíndricas también presentan imperfecciones. Si no se eliminan, la pieza cilíndrica puede mostrar un rendimiento irregular y vibraciones. El rectificado convencional podría no eliminar dichas irregularidades. Por ello, el rectificado cilíndrico se utiliza para conseguir superficies exteriores lisas y precisas. En este proceso, la pieza gira mientras la muela abrasiva también lo hace a alta velocidad. Al moverse simultáneamente, comienza el rectificado y se elimina material de toda la superficie de la pieza.
3- Rectificado sin centros
El rectificado sin centros es un proceso especializado. Se utiliza para obtener un acabado en formas redondas y cilíndricas complejas. Algunas formas cilíndricas complejas no se pueden alisar con el rectificado cilíndrico convencional. Para ello, se utiliza el rectificado sin centros. Se diferencia en que, en este proceso, la pieza no se sujeta entre centros ni se fija firmemente en un mandril. En su lugar, se apoya entre dos muelas giratorias. Una de las muelas realiza el rectificado, es decir, elimina el material. La segunda muela controla la velocidad y el movimiento de la pieza giratoria. Dado que la pieza no necesita sujetarse y retirarse repetidamente, el rectificado sin centros es mucho más rápido.
4- Rectificado interno
Otro tipo de rectificado que encontrará es el rectificado interno, que alisa y da acabado a la superficie interior de agujeros y tubos. Cuando otros procesos de mecanizado crean agujeros, a menudo presentan dimensiones incorrectas. En consecuencia, estos agujeros no pueden sujetar los tornillos o tuercas con precisión. Por lo tanto, el rectificado interno ayuda a alisar estos agujeros. Al igual que otros métodos de rectificado, no elimina material del exterior, sino del interior de la pieza. Para ello, se elige una muela abrasiva muy pequeña que pueda introducirse incluso en un agujero pequeño. Esta muela gira dentro del agujero, comenzando a rectificar y alisar la superficie.
5- Rectificado de avance lento
El rectificado por avance lento es un proceso de rectificado a gran escala que elimina una cantidad considerable de material de la pieza. En el proceso convencional, la muela abrasiva elimina muy poco material. Sin embargo, en este caso, la muela penetra más profundamente en el material y elimina una gran cantidad en una sola pasada. El movimiento de este proceso es lento para garantizar una superficie uniforme. Debido a este contacto prolongado, se genera mucho calor. Para controlar el calor, se utiliza refrigerante de forma continua durante el rectificado.
6- Rectificado de perfiles
El rectificado de perfiles es un tipo de rectificado que crea formas especiales y diseños detallados en un material. Normalmente, en el rectificado, las muelas eliminan una pequeña cantidad de material para alisar y uniformizar la superficie. Sin embargo, en este tipo de rectificado, las muelas no solo eliminan material, sino que también crean características como curvas, ranuras y bordes afilados. El funcionamiento principal es similar: la muela elimina material, pero según el diseño predefinido. A menudo, para este rectificado se utilizan máquinas CNC que crean características exactas y detalladas según el diseño. Por lo tanto, no hay posibilidad de error.
7- Rectificado de forma
Por último, está el rectificado de forma, que utiliza una muela abrasiva especial con un diseño específico en su superficie. Al deslizarse sobre la pieza, esta muela transfiere la forma al material. A diferencia del rectificado de perfil, que crea el diseño lentamente, el rectificado de forma es muy eficiente y rápido. La muela ya tiene el diseño impreso, por lo que solo necesita transferirlo en un instante. Sin embargo, el rectificado de forma solo es recomendable cuando se requiere un diseño idéntico. Para obtener variedad, es necesario utilizar varias muelas, lo que podría aumentar el costo total del proceso.
Ventajas y desventajas del rectificado
El rectificado es uno de los procesos más útiles en la fabricación moderna. Pero, como cualquier método, tiene ventajas y limitaciones. Antes de empezar, analicemos los pros y los contras del rectificado.
Ventajas
- Acabado superficial liso: El proceso de rectificado consiste principalmente en conseguir una superficie lisa. La muela abrasiva elimina pequeñas cantidades de material muy lentamente. Como resultado, la superficie final queda limpia, uniforme y sin marcas ásperas.
- Alta precisión: El rectificado permite obtener formas y tamaños muy precisos, además de un acabado liso. Permite controlar la eliminación de material en cantidades mínimas, lo que ayuda a lograr el tamaño, el grosor y la forma exactos del material.
- Funciona con materiales duros: Otra ventaja del rectificado es su versatilidad. No solo sirve para materiales blandos, sino que también permite trabajar con materiales duros como acero, latón y otros. Algunas aleaciones son difíciles de cortar con herramientas estándar, pero se pueden rectificar.
- Mejora el rendimiento del producto: Algunas piezas de maquinaria requieren tolerancias muy ajustadas. Una ligera desalineación puede afectar su rendimiento. Sin embargo, el rectificado elimina esas imperfecciones, logrando que la pieza crítica encaje a la perfección.
Desventajas
- Eliminación lenta de material: Una desventaja importante del rectificado es que elimina el material muy lentamente. La muela abrasiva elimina solo una pequeña cantidad de material a la vez. Esto lo hace inadecuado cuando se necesita eliminar una gran cantidad de material rápidamente.
- Generación de calor: El esmerilado es esencialmente un proceso de fricción. Por eso genera mucho calor debido a la fricción continua. Si este calor no se controla, puede provocar quemaduras, grietas o cambios en las propiedades del material.
- Desgaste de la rueda: La rueda permanece en contacto constante con materiales duros. Por lo tanto, se desgasta con el tiempo, reduciendo su capacidad de corte y dejando de proporcionar un buen acabado superficial. En muchos casos, es necesario reemplazar la rueda.
- Mayor costo: Por último, el rectificado es más caro que otros métodos de mecanizado. Esto se debe a las máquinas rectificadoras avanzadas, cuyo costo es mayor. Además, los sistemas de refrigeración adicionales y el mantenimiento regular incrementan aún más su costo inicial.
¿Qué industrias utilizan más el rectificado? Aplicaciones
El rectificado es el proceso más eficiente para lograr un acabado liso y preciso en diversos materiales. Gracias a sus múltiples ventajas, se ha convertido en una herramienta indispensable para varias industrias. Veamos, pues, las principales industrias que dependen en gran medida del rectificado.
| Industria | Uso de molienda |
| Automotor | Piezas de motor, engranajes, ejes |
| Aeroespacial | Piezas de aeronaves y turbinas |
| Herramientas y troqueles | Herramientas, moldes y troqueles |
| Fabricación | Acabado de piezas de máquinas |
| Construcción | Piezas y tuberías metálicas |
| Médico | Instrumentos quirúrgicos |
| Fabricación de metales | Moldeado y acabado de metales |
Preguntas frecuentes
¿Se pueden automatizar todas las operaciones de molienda?
No todas las operaciones de rectificado pueden automatizarse por completo. Solo las tareas sencillas y de gran volumen pueden automatizarse con máquinas rectificadoras CNC.
¿Las rectificadoras siempre mejoran la precisión de la producción?
Sí, las rectificadoras suelen mejorar la precisión, pero solo si se usan correctamente. Si se elige la muela incorrecta o no se configuran los ajustes de la máquina adecuadamente, los resultados serán imprecisos.
¿Se pueden utilizar máquinas rectificadoras en metales duros como el acero?
Sí, las rectificadoras son muy eficaces en metales duros como el acero. De hecho, la rectificación es uno de los mejores métodos para el acabado de materiales endurecidos que son difíciles de cortar con herramientas convencionales.
Conclusión
El rectificado es uno de los procesos más eficientes para alisar, dar precisión y preparar los materiales para su uso. Utiliza una muela abrasiva que elimina una cantidad mínima de material de la pieza, dejándola lisa. Este proceso se caracteriza por su alta precisión. Sin embargo, no se realiza de una sola manera; existen diversas técnicas que dan forma y acabado al material de distintas formas. Pero, además de todo esto, el rectificado también presenta limitaciones, como el desgaste frecuente de la muela y un mayor costo inicial. Por eso, antes de elegirlo, es importante conocer todos sus tipos, ventajas y desventajas para obtener resultados más efectivos.