
 English
 Deutsch
 日本語
 Español
 Italiano
 Русский
 繁體中文
 한국어
Dans le secteur manufacturier et la métallurgie, plusieurs procédés permettent de façonner divers matériaux. Parmi eux, la rectification est l’un des plus importants pour obtenir la forme finale d’un produit. Elle permet principalement d’obtenir des surfaces lisses, précises et propres, et d’améliorer les dimensions du produit. Cependant, pour les débutants, ce procédé d’usinage peut paraître complexe. Ils se demandent alors : qu’est-ce que la rectification, comment ça marche et pourquoi est-elle si populaire ? Si vous aussi, vous débutez en rectification, pas d’inquiétude ! Dans ce guide, je vous expliquerai tout ce que vous devez savoir sur la rectification, de ses différents types à son fonctionnement. Alors, c’est parti !
Qu’est-ce que le broyage ?

Le meulage est un procédé d’usinage qui permet d’obtenir une surface lisse, propre et précise en enlevant de très petites quantités de matière. Il utilise une meule tournant à grande vitesse, recouverte de minuscules particules dures. Ces particules frottent lentement et enlèvent l’excédent de matière.
En termes simples, le meulage est un procédé qui consiste à polir une surface rugueuse. Ce procédé est rendu possible grâce à des meules abrasives rotatives composées de milliers de grains. Lorsque cette meule tourne à très grande vitesse, ces grains agissent comme des outils de coupe. Ainsi, de fines particules de matière sont enlevées de la surface de la pièce à usiner.
Ce qui distingue ce procédé, c’est sa précision. Généralement, la découpe enlève une grande quantité de matière de la pièce. Le meulage, quant à lui, agit à l’échelle micrométrique. Il élimine de minuscules particules, conférant à la pièce une finition polie. De plus, ce procédé ne se limite plus aux métaux. Il est désormais applicable aussi bien à la céramique, au verre, aux plastiques qu’au bois.
Quelles machines et quels équipements sont nécessaires pour le processus de broyage ?
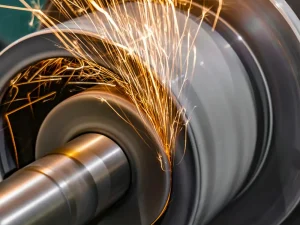
Pour obtenir une finition aussi précise et nette par rectification, on utilise des machines et des équipements spécialisés. Avant de commencer, voyons donc précisément les machines et les équipements nécessaires à la rectification.
- Machine de meulage principale : C’est la machine principale qui effectue le meulage. Cette machine supporte généralement une meule et contrôle son mouvement.
- Meule : Pièce servant à enlever de la matière de la surface de la pièce. Il s’agit d’une meule composée de particules abrasives dures, comparables à des outils de coupe.
- Mandrin ou dispositif de fixation : Ces outils maintiennent fermement la pièce à usiner en place pendant le meulage. Ils garantissent que la pièce ne bouge pas pendant le fonctionnement de la meule.
- Moteur électrique : Le moteur alimente la meuleuse. Il permet à la meule de tourner à très grande vitesse, ce qui permet d’enlever de la matière.
- Système de refroidissement : Ce système pulvérise un liquide spécial pendant le meulage. Ce liquide réduit la chaleur générée par le frottement et protège directement les pièces de la machine contre la surchauffe.
- Table de la machine : Il s’agit de la surface stable sur laquelle vous placez votre pièce à usiner. Sur la plupart des rectifieuses, cette table est mobile afin de permettre un ajustement précis du matériau.
Comment fonctionne le processus de broyage ? Étape par étape
Le broyage semble être un processus simple. Pourtant, il comprend en réalité plusieurs étapes qui interagissent pour produire le produit final. Si vous débutez, il est essentiel de bien comprendre ces étapes. Voyons donc comment broyer et comment cela fonctionne, étape par étape.
Étape 1 : Sélectionnez la meule appropriée et configurez les paramètres de la machine
La première étape consiste à choisir le type de meule adapté à la nature du matériau. Comme vous le savez, les matériaux à usiner présentent des caractéristiques différentes en termes de dureté, d’épaisseur et de dimensions. C’est pourquoi il existe différentes meules. Par exemple, pour meuler un matériau tendre comme le plastique, privilégiez une meule à grain fin. En revanche, pour des matériaux durs tels que le métal et la céramique, optez pour une meule plus abrasive.
Après avoir choisi la meule, fixez-la en position de meulage. Généralement, une flèche sur la machine indique son emplacement. Avant cela, assurez-vous que la meule est exempte d’éclats et de fissures. En effet, une fissure, même minime, pourrait endommager votre pièce, la meule tournant alors à une vitesse plus élevée. Une fois la meule fixée, accédez aux paramètres de la machine. Par exemple, réglez la vitesse de la meule et la profondeur de meulage en fonction du matériau.
Étape 2 : Monter la pièce à usiner et régler la position de meulage
Maintenant que votre meule est fixée, l’étape suivante consiste à monter votre pièce à usiner. Il s’agit du matériau que vous souhaitez rectifier pour obtenir une finition. Prenez-la et fixez-la sur la machine en suivant les instructions du fabricant, à l’aide d’un dispositif de fixation. Assurez-vous qu’elle soit bien maintenue et ne bouge pas.
Un léger mouvement de la pièce pendant le meulage affectera considérablement sa précision. Une fois la pièce fixée, l’étape suivante consiste à ajuster sa position. Il faut alors veiller à un alignement correct entre la meule et la pièce. Assurez-vous que les deux soient dans la bonne direction et à la bonne distance.
Étape 3 : Démarrer la rectifieuse et introduire la pièce à usiner
Une fois que vous êtes certain que tout est aligné et fixé, mettez la rectifieuse en marche. Cependant, n’introduisez pas immédiatement la pièce à usiner. Laissez plutôt la machine tourner ; la meule doit d’abord tourner rapidement avant l’enlèvement de matière. Cela permettra à la machine de stabiliser la vitesse de la meule avant qu’elle n’entre en contact avec la pièce.
Une fois que vous constatez que la meule tourne à la bonne vitesse sans problème, avancez la pièce à usiner vers la meule. Cette opération s’appelle l’avance. Sur une rectifieuse manuelle, vous devez avancer la pièce vous-même. Il existe désormais des machines qui avancent la pièce automatiquement, sans intervention de l’opérateur. Si vous effectuez l’opération manuellement, soyez très prudent. Si vous poussez la pièce trop rapidement, vous risquez d’endommager sa surface ou de créer des marques.
Étape 4 : Processus d’enlèvement de matière et de refroidissement
Après l’introduction de la pièce à usiner, l’usinage proprement dit a lieu. Vous constaterez que lorsque la meule, en mouvement rapide, entre en contact avec la pièce, les grains abrasifs commencent à enlever de la matière. Bien que la meule se déplace rapidement, l’enlèvement de matière est très contrôlé et précis. Chaque grain de la meule agit comme un minuscule outil de coupe. Toutefois, lors de cet enlèvement de matière, une chaleur importante est générée par le frottement entre la meule et la pièce.
Ignorer la chaleur peut entraîner des brûlures sur la pièce ou même endommager la meule. Pour éviter cela, un système de refroidissement est intégré au processus de meulage. Dès qu’une chaleur se dégage, ce système projette rapidement un liquide de refroidissement spécifique sur la zone concernée. Ce liquide réduit la chaleur et évacue simultanément les copeaux produits lors de l’usinage.
Étape 5 : Surveiller et inspecter l’état de surface final
Pendant le meulage, vous devez rester près de la machine. Surveillez attentivement le fonctionnement et assurez-vous que tout se déroule correctement : la meule doit tourner à la même vitesse, l’enlèvement de matière doit être optimal et aucune surchauffe ne doit apparaître. Si vous constatez une anomalie, comme des vibrations, une coupe irrégulière ou un bruit inhabituel, arrêtez immédiatement la machine.
Ensuite, identifiez les causes du problème et effectuez les ajustements nécessaires. Une fois le meulage terminé et le résultat final obtenu, éteignez la machine. Cependant, ne retirez pas immédiatement le matériau ; attendez l’arrêt complet de la meule. Retirez ensuite le matériau et inspectez-le visuellement. Assurez-vous que la surface est lisse, propre et polie, sans rayures ni marques de brûlure.
Quels sont les principaux procédés de broyage utilisés dans l’industrie ? Types de broyage
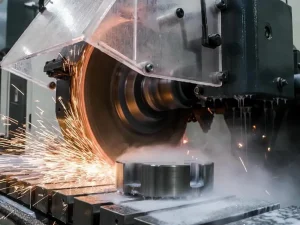
Après avoir compris le processus de rectification proprement dit, il est intéressant de noter qu’il ne s’agit pas d’un procédé unique. En effet, les industries utilisent différentes techniques de rectification selon les matériaux et les conceptions. Examinons quelques-uns des principaux types de rectification et leurs spécifications.
1- Rectification de surface
La première technique de rectification, et la plus élémentaire, est la rectification plane, qui garantit la planéité de la pièce. Dans cette méthode, la meule tourne et enlève simplement l’excédent de matière, uniformisant ainsi la surface. Généralement, certaines pièces paraissent très lisses à l’œil nu. Cependant, à l’échelle microscopique, elles présentent des irrégularités susceptibles de poser des problèmes d’assemblage. La rectification plane élimine ces imperfections avec précision et assure des tolérances serrées. Toutefois, cette méthode n’est pas adaptée aux opérations de façonnage complexes ni aux usinages importants. Elle permet simplement d’obtenir une surface lisse et nette.
2- Rectification cylindrique
La rectification cylindrique est un autre procédé utilisé pour les objets cylindriques, tels que les arbres, les barres, les tubes et les rouleaux. Comme toute surface plane, ces pièces cylindriques peuvent présenter des imperfections. Si ces imperfections ne sont pas corrigées, la pièce cylindrique peut présenter des performances irrégulières et des vibrations. Une rectification classique ne permet pas toujours d’éliminer ces irrégularités. C’est pourquoi la rectification cylindrique est utilisée pour rendre les surfaces extérieures de ces pièces cylindriques lisses et précises. Dans ce procédé, la pièce à usiner tourne tandis que la meule tourne également à grande vitesse. Leur mouvement coordonné permet la rectification, qui enlève de la matière sur tout le pourtour de la pièce.
3- Rectification sans centre
La rectification sans centre est un procédé de rectification spécialisé. Elle permet d’obtenir une finition sur des formes rondes et cylindriques complexes. Certaines formes cylindriques complexes ne peuvent être lissées par rectification cylindrique classique. C’est pourquoi on utilise la rectification sans centre. Ce procédé se distingue par le fait que la pièce n’est pas maintenue entre pointes ni fixée dans un mandrin. Elle est supportée par deux meules rotatives. L’une des meules effectue la rectification, c’est-à-dire l’enlèvement de matière. L’autre meule contrôle la vitesse et le mouvement de rotation de la pièce. Comme la pièce n’a pas besoin d’être fixée et retirée à plusieurs reprises, la rectification sans centre est beaucoup plus rapide.
4- Broyage interne
Un autre type de rectification est la rectification intérieure, qui lisse et finit la surface interne des trous et des tubes. Lors de la création de trous par d’autres procédés d’usinage, les dimensions sont souvent incorrectes. Ces trous ne permettent alors pas un serrage précis des boulons ou des écrous. La rectification intérieure permet donc de les rendre lisses. Comme les autres méthodes de rectification, elle n’enlève pas de matière de l’extérieur, mais de l’intérieur de la pièce. Pour cela, on utilise une meule très petite, capable de s’insérer même dans un trou de petit diamètre. Cette meule tourne à l’intérieur du trou, rectifiant et lissant la surface.
5- Broyage à alimentation lente
La rectification par passes lentes est une rectification à grande échelle qui enlève une quantité importante de matière de la pièce. Lors d’une rectification classique, la meule enlève très peu de matière. Ici, la meule pénètre plus profondément dans le matériau et enlève une grande quantité en une seule passe. Le mouvement est lent afin de garantir une surface uniforme. Ce contact prolongé génère beaucoup de chaleur. Pour la contrôler, un liquide de refroidissement est utilisé en continu pendant la rectification.
6- Profilage de meulage
Le meulage de profil est une technique de meulage permettant de réaliser des formes spécifiques et des motifs détaillés sur un matériau. En meulage classique, les meules enlèvent une fine couche de matière pour obtenir une surface plane et lisse. Le meulage de profil, quant à lui, permet non seulement d’enlever de la matière, mais aussi de créer des reliefs tels que des courbes, des rainures et des arêtes vives. Le principe reste le même : la meule enlève de la matière, mais selon le motif défini. Ce type de meulage est souvent réalisé à l’aide de machines à commande numérique (CNC) qui produisent des formes précises et détaillées, conformément au dessin. Ainsi, le risque d’erreur est nul.
7- Broyage de formes
Enfin, il y a le meulage de forme, qui utilise une meule spéciale présentant un motif spécifique sur sa surface. Lorsque cette meule frotte contre la pièce, elle y transfère la forme. Contrairement au meulage de profil, qui crée le motif lentement, le meulage de forme est très efficace et rapide. La meule étant déjà préformée, elle n’a plus qu’à reproduire ce motif instantanément. Cependant, le meulage de forme est idéal uniquement pour obtenir un motif identique. Pour varier les formes, il faut utiliser plusieurs meules, ce qui peut augmenter le coût total du procédé.
Avantages et inconvénients du broyage
Le broyage est l’un des procédés les plus utiles de la fabrication moderne. Mais comme toute méthode, il présente des avantages et des inconvénients. Avant de commencer, examinons-les.
Avantages
- Finition de surface lisse : Le meulage consiste principalement à lisser une surface. La meule enlève très lentement de très petites quantités de matière. Ainsi, la surface finale est propre, uniforme et exempte d’aspérités.
- Haute précision : le meulage permet d’obtenir des formes et des dimensions très précises, ainsi qu’une finition lisse. Il permet un contrôle précis de l’enlèvement de matière, ce qui vous aide à obtenir la taille, l’épaisseur et la forme exactes du matériau.
- Utilisable sur des matériaux durs : Un autre avantage du meulage est sa polyvalence. Il ne se limite pas aux matériaux tendres ; il permet également de travailler des matériaux durs comme l’acier, le laiton, etc. Certains alliages sont difficiles à usiner avec des outils classiques, mais peuvent être meulés.
- Amélioration des performances du produit : Certaines pièces mécaniques exigent des tolérances très serrées. Un léger défaut d’alignement peut affecter leurs performances. Or, la rectification élimine ces imperfections, assurant ainsi un ajustement parfait de la pièce critique.
Inconvénients
- Enlèvement de matière lent : L’un des principaux inconvénients du meulage est sa lenteur. La meule n’enlève qu’une petite quantité de matière à la fois. Cette technique est donc inadaptée lorsqu’il est nécessaire d’enlever rapidement une grande quantité de matière.
- Génération de chaleur : Le meulage est essentiellement un processus de frottement. C’est pourquoi il génère beaucoup de chaleur par friction continue. Si cette chaleur n’est pas maîtrisée, elle peut provoquer des brûlures, des fissures ou des modifications des propriétés du matériau.
- Usure de la meule : La meule est constamment en contact avec des matériaux durs. Par conséquent, elle s’use avec le temps, ce qui réduit son pouvoir de coupe et ne permet plus d’obtenir une finition de surface satisfaisante. Dans de nombreux cas, il est nécessaire de remplacer la meule.
- Coût plus élevé : Enfin, la rectification est plus onéreuse que d’autres méthodes d’usinage. Cela s’explique par le coût plus élevé des rectifieuses sophistiquées. De plus, les systèmes de refroidissement supplémentaires et l’entretien régulier augmentent encore son coût initial.
Quels sont les secteurs qui utilisent le plus le broyage ? Applications
Le meulage est le procédé le plus efficace pour obtenir une finition lisse et précise sur divers matériaux. Grâce à ses nombreux avantages, il est devenu indispensable dans plusieurs secteurs industriels. Examinons donc les principaux secteurs qui dépendent fortement du meulage.
| Industrie | Utilisation du |
| Automobile | Pièces de moteur, engrenages, arbres |
| Aérospatial | Pièces d’aéronefs et de turbines |
| Outils et matrices | Outils, moules et matrices |
| Fabrication | finition des pièces de machines |
| Construction | Pièces métalliques et tuyaux |
| Médical | Instruments chirurgicaux |
| Fabrication métallique | Mise en forme et finition du métal |
Foire aux questions
Toutes les opérations de broyage peuvent-elles être automatisées ?
Toutes les opérations de rectification ne peuvent pas être entièrement automatisées. Seules les tâches simples et à grand volume peuvent être automatisées avec des rectifieuses CNC.
Les rectifieuses améliorent-elles toujours la précision de la production ?
Oui, les rectifieuses améliorent généralement la précision, mais seulement si elles sont utilisées correctement. Si vous choisissez une meule inadaptée ou si vous ne réglez pas correctement la machine, les résultats seront imprécis.
Peut-on utiliser des meuleuses sur des métaux durs comme l’acier ?
Oui, les rectifieuses sont très efficaces sur les métaux durs comme l’acier. En fait, la rectification est l’une des meilleures méthodes pour la finition des matériaux trempés difficiles à usiner avec des outils classiques.
Conclusion
Le meulage est l’un des procédés les plus efficaces pour obtenir des matériaux lisses, précis et prêts à l’emploi. Il utilise une meule abrasive qui enlève une très fine quantité de matière de la pièce, la laissant parfaitement lisse. Ce procédé est reconnu pour sa grande précision. Cependant, il existe plusieurs techniques permettant de façonner et de donner au matériau une finition différente. Néanmoins, le meulage présente aussi des limites, comme l’usure fréquente de la meule et un coût initial plus élevé. C’est pourquoi, avant de choisir cette technique, il est important de bien connaître ses différents types, avantages et inconvénients afin d’obtenir des résultats optimaux.