
 English
 Deutsch
 Français
 日本語
 Español
 Italiano
 Русский
 한국어
在加工金屬或機械零件時,螺栓和螺絲常用於將部件連接在一起。您是否曾經好奇過螺栓是如何與金屬零件完美契合的?答案就在於螺紋。為了使螺栓能夠正確安裝,孔內必須有與之匹配的內螺紋。最常用的螺紋類型之一是 3/8-16。如果您是新手,像攻絲鑽頭尺寸和 3/8-16 這樣的術語聽起來可能很專業。別擔心!本指南將以最簡單的方式解釋 3/8-16 攻絲鑽頭尺寸的所有相關知識。那麼,就讓我們開始吧!
什麼是 3/8-16 螺紋?

讓我們先來了解一下什麼是 3/8-16 螺紋!
3/8-16螺紋是一種用於螺栓和緊固件的標準螺紋規格。數字3/8表示螺栓的直徑,即3/8英吋。數字16表示螺栓每吋有16個螺紋。 3/8-16共同描述了螺紋的尺寸和間距。
簡單來說,3/8-16 是一種英制粗牙螺紋。但「粗牙」究竟是什麼意思呢?實際上,「粗牙」指的是螺紋稍寬(螺距較大)。換句話說,與細牙螺紋相比,粗牙螺紋的螺紋間距更大。這種粗牙設計使得 3/8-16 螺紋更容易安裝,也更不容易斷裂。
什麼是絲錐鑽頭尺寸?
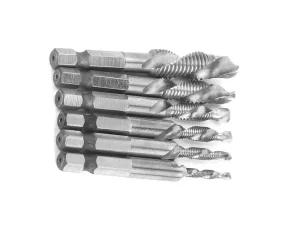
現在,讓我們來了解一下絲錐鑽頭的尺寸吧!
絲錐鑽孔尺寸是指在攻牙之前鑽出的孔徑。加工內螺紋時,孔徑並非與螺栓尺寸相同,而是略小一些,以便絲錐能夠順利地在材料上攻出螺紋。
簡單來說,絲錐鑽頭的尺寸是為了讓螺紋加工做好準備。我來解釋得更清楚。你肯定見過螺母和螺栓。螺栓上有螺旋狀的紋路,叫做螺紋。螺栓要旋入金屬零件,金屬零件上的孔內也必須有相同的螺旋紋路。
現在,你不能僅僅透過鑽孔在金屬零件上製作螺紋。為什麼呢?因為鑽孔只能形成一個光滑的圓形孔。要在孔內製作螺紋,你需要絲錐。絲錐的鑽頭尺寸就是你使用絲錐之前先鑽的孔的尺寸。
我們能鑽一個和螺栓一樣大的孔嗎?
答案是否定的!你不能鑽一個和螺栓直徑一樣大的孔。原因是孔內材料太少,絲錐無法切削,螺栓也無法咬合。因此,你必須把孔鑽得比螺栓直徑略小。正是這微小的差異,使得絲錐能夠在孔內切削出螺紋。
3/8-16螺紋的標準絲錐鑽頭尺寸是多少?
我前面說過,攻牙鑽頭的尺寸必須小於螺栓的尺寸。您可能想知道 3/8-16 螺紋的標準攻牙鑽頭尺寸是多少。答案是 5/16 英吋(0.3125 英吋)。這意味著在攻絲之前,您需要先在材料上鑽一個 5/16 英吋的孔。
這個孔比 3/8 英吋的螺栓略小。因此,孔內留有足夠的金屬,方便絲錐攻牙。使用 5/16 英吋的鑽頭可以使攻絲更容易、更安全,尤其適合初學者。這種標準的絲錐鑽頭尺寸也有助於絲錐攻出光滑牢固的螺紋,避免斷裂或卡住。
為什麼選擇合適的絲錐鑽頭尺寸很重要?
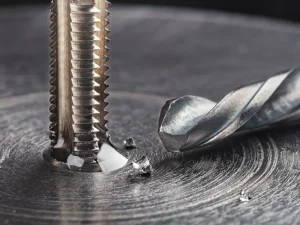
選擇合適的絲錐鑽頭尺寸對於加工高品質螺紋至關重要。鑽頭尺寸決定了絲錐切削螺紋的難易度以及螺紋的強度。以下我們將討論兩個有助於理解正確鑽頭尺寸重要性的情況。
如果孔太小怎麼辦?
如果鑽孔太小,絲錐需要移除過多的金屬。這會導致攻牙非常困難,並增加絲錐卡住或斷裂的風險。此外,孔徑過小也會影響最終螺紋的品質。螺紋表面會顯得粗糙,而且需要更大的力氣才能轉動絲錐形成螺紋。
如果洞太大怎麼辦?
另一方面,如果鑽孔過大,絲錐就無法攻出深螺紋。結果,螺紋變得淺而脆弱。螺栓無法牢固地擰入螺紋,可能會感覺鬆動。這會導致螺栓在重載荷下打滑,最終造成連接強度不足。
用於 3/8-16 螺紋的絲錐類型
加工 3/8-16 螺紋時,可以使用不同類型的絲錐。每種絲錐都有其獨特的用途和設計。因此,了解絲錐的類型對於選擇合適的絲錐至關重要。以下是用於加工 3/8-16 螺紋的三種主要絲錐類型。
1- 錐形絲錐1- 錐形絲錐
錐形絲錐是一種尖端逐漸傾斜的絲錐。憑藉這種緩和的傾斜角度,您可以輕鬆地在鑽孔中開始攻牙。這是如何實現的呢?使用錐形絲錐攻絲時,它會逐步切削,而不是一次完成。因此,絲錐鑽頭卡在金屬中的可能性很小。錐形絲錐通常用於通孔或手動攻牙。當您需要在新孔中攻牙時,它們是理想的選擇。緩慢的攻牙方式使您能夠更有效地控制絲錐,並獲得乾淨、精確的螺紋。
2- 插頭水龍頭
直塞絲錐是一種尖端比錐形絲錐更短、傾斜度更小的絲錐。這意味著它可以更快地攻絲。然而,我不喜歡直塞絲錐的一點是,它在新的孔中起刀稍難。因此,可以在錐形絲錐攻好螺紋後再使用直塞絲錐。這樣就可以繼續用直塞絲錐進行攻牙。直塞絲錐是通用加工的標準工具。這種絲錐適用於通孔和盲孔。
3-底部水龍頭
底孔絲錐是一種特殊的絲錐,其尖端幾乎沒有錐度(平頭)。這種平頭設計使得底孔絲錐能夠攻牙至盲孔底部。因此,當需要在非貫穿孔中攻出全深度螺紋時,通常會使用底孔絲錐。此外,底孔絲錐本身無法在新孔中攻牙。首先,必須使用錐孔絲錐進行初步攻牙。攻牙完成後,才能使用底孔絲錐完成剩餘的螺紋加工。
如何攻牙 3/8-16 螺紋孔? :逐步指南
攻牙3/8-16螺紋孔聽起來可能有點棘手。但如果您擁有合適的工具並了解如何使用基本工具,您可以輕鬆攻牙3/8-16螺紋孔。以下是攻牙3/8-16螺紋孔時必須遵循的幾個步驟。
第一步:標記並鑽孔
攻牙 3/8-16 螺紋的第一步是標記和鑽孔。如果這一步出錯,整個螺紋的尺寸都會受到影響。首先,標記出你想要鑽孔的確切位置。標記時,我建議使用中心衝,並用錘子輕輕敲擊。這樣會在金屬表面留下一個凹痕,不僅可以引導後續的鑽孔方向,還可以防止鑽頭打滑。
接下來,選擇合適的鑽頭:3/8-16螺紋需要5/16英吋的鑽頭。這個鑽頭尺寸比螺栓略小,因為絲錐需要切削金屬才能形成螺紋。所以,握住鑽頭,使其垂直於表面。鑽孔時,施加適中的壓力,緩慢鑽孔,不要用力過猛。
步驟二:塗抹切削油
鑽孔完成後,下一步是在攻牙前塗抹切削油。為什麼要使用切削油呢?因為它能減少摩擦、冷卻金屬,並幫助絲錐順利攻牙。如果沒有切削油,絲錐可能會卡住、過熱甚至斷裂。使用切削油的方法很簡單,只需將幾滴直接滴入鑽孔即可。另一種方法是將切削油塗抹在絲錐上。轉動絲錐時,切削油會沿著螺紋擴散開來,讓攻牙過程更乾淨、更輕鬆。
您可以使用以下切削油來攻牙 3/8-16 的孔:
- 通用切削油(最適合鋁材)
- 硫化或氯化切削油
- WD-40 或多用途潤滑劑
步驟三:開始敲擊孔
鑽孔並塗抹切削油後,就可以開始攻牙了。攻牙時,絲錐會開始在金屬上切削螺紋。首先,將絲錐筆直地插入鑽孔中。但此時,務必確保絲錐完全垂直。為什麼呢?因為如果絲錐傾斜,螺紋就無法正確對齊,螺栓可能無法安裝。所以,開始緩慢地順時針旋轉絲錐。
向前轉半圈後,稍微向後轉動絲錐。這個向後轉動的動作可以清除金屬上的切屑。有時,如果不及時清除,這些切屑會卡在孔內。為此,再次向前(順時針)轉動絲錐一點,以切削螺紋,然後再稍微向後(逆時針)轉動。這種連續的來回轉動動作可以將切屑從金屬上清除(形成螺紋),並將其從孔中排出。最終,您將在金屬上獲得所需的螺紋尺寸(3/8-16 的孔)。
第四步:完成並清理線頭
小心地攻牙後,最後一步是完成並清理孔洞。緩慢地繼續轉動絲錐,直到螺紋完全切削到所需的深度。完成後,小心地取出絲錐。接下來,清理孔洞,去除所有金屬屑或碎屑。為此,您可以使用小刷子、壓縮空氣,甚至抹布。但是,我建議您不要忘記戴上手套,因為鋒利的碎屑可能會傷害您。
攻牙後如何檢查螺紋品質?
鑽好 3/8-16 螺紋孔後,就該檢查螺紋品質了。有兩種有效的方法可以檢查螺紋質量,我們來這裡討論一下!
1- 用螺栓測試
檢查螺紋孔品質最簡單的方法是用與螺紋匹配的螺栓進行測試。現在您已經攻好了一個 3/8-16 的螺紋孔,插入一個 3/8-16 的螺栓並輕輕擰入。如果螺紋加工正確,螺栓應該能夠順利擰入,無需用力。您可以輕鬆轉動螺栓幾圈而不會感到任何阻力。
但是,如果螺栓感覺太鬆,表示螺紋不夠深,或者孔徑太大。如果是這種情況,您可能需要重新攻牙。另一方面,如果您感覺螺栓擰不進去或卡住了,表示孔徑太小。要解決這個問題,您需要加寬螺紋。我還建議您檢查一下孔內是否有金屬碎屑殘留。
2- 使用螺紋規進行測試
檢查螺紋品質的另一種有效方法是使用螺紋規。螺紋規是一種科學工具,用於精確測量螺紋的尺寸和螺距。它帶有多個刻度,分別對應不同的螺紋尺寸。由於您鑽了一個 3/8-16 的孔,因此需要選擇一個帶有 3/8-16 刻度的螺紋規。然後,輕輕地將其插入孔中。
如果量規能順暢地滑入並均勻地沿著螺紋移動,則表示螺紋切割正確。如果量規無法正確插入,或感覺太鬆或太緊,則表示螺紋過淺、過深或不均勻。使用量規進行檢查是最精確的方法。但是,對於初學者來說,需要稍加練習。
常見問題解答
不用鑽孔可以攻牙嗎?
不,你不能不先鑽孔就直接攻牙。鑽孔可以形成一個光滑的孔,方便絲錐攻牙。如果沒有預先鑽孔,絲錐一次性就要去除過多的金屬,這可能會導致絲錐斷裂並損壞金屬。
3/8-16是粗螺紋還是細螺紋?
正如我上面提到的,3/8-16螺紋是粗牙螺紋。通常,粗牙螺紋每英吋的螺紋圈數較少(本例為16圈)。這種設計使其強度更高、更易於安裝,且不易滑絲。
不銹鋼攻牙難嗎?
是的,攻絲不銹鋼比攻絲鋁等較軟的金屬更具挑戰性。這是因為不銹鋼更硬。因此,絲錐需要切削更多的材料。這會導致更大的摩擦、更高的溫度,甚至絲錐斷裂。
結論
攻牙 3/8-16 螺紋乍看之下似乎有點棘手,這是因為其中涉及“鑽孔尺寸”和“3/8-16”等專業術語。不過,本文將以最簡單的語言解釋 3/8-16 螺紋的鑽孔尺寸。 3/8-16 是一種英制粗牙螺紋,但這裡所說的鑽孔尺寸指的是攻牙前鑽孔的尺寸。要攻牙 3/8-16 螺紋,需要仔細遵循以下步驟。
此外,絲錐的尺寸也至關重要。通常,標準絲錐鑽頭尺寸為 5/16 英吋(約 14.8 毫米)。這比螺栓尺寸略小,以便絲錐能夠攻絲。而且,螺紋有多種類型。選擇合適的絲錐類型對於獲得高品質的攻牙效果至關重要。最後,攻絲完成後,必須檢查螺紋質量,以防止日後出現問題。為此,我建議使用量規或實際螺栓尺寸進行測試。