
 English
 Deutsch
 Français
 日本語
 Español
 Italiano
 Русский
 한국어
沖壓成型服務
沖壓是一種高效率的生產方法。它採用複合模具,特別是多工位級進模具,可在單一沖壓機(單工位或多工位)上完成多個沖壓工序,以實現退捲和校正。從平面沖壓到成型和精加工,實現全自動生產。
生產效率高,勞動條件好,生產成本低,通常每分鐘可生產數百件產品。
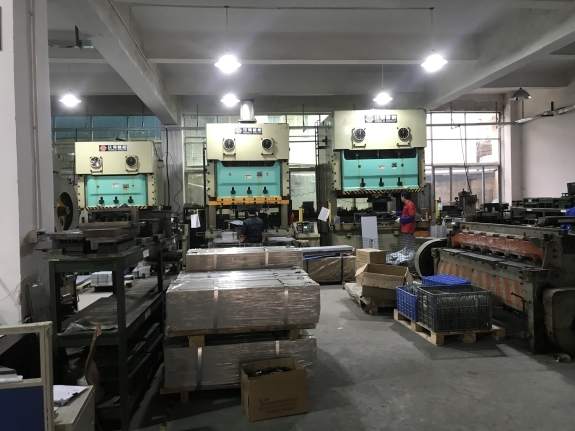
AIXI五金擁有豐富的沖壓加工經驗,並與大型沖壓工廠合作,因此我們在沖壓方面擁有眾多產品案例,包括儀器儀表、家用電器、自行車、辦公機械、生活用品、汽車配件、油箱、散熱器翅片、鍋爐筒體、容器外殼、馬達、電器等。
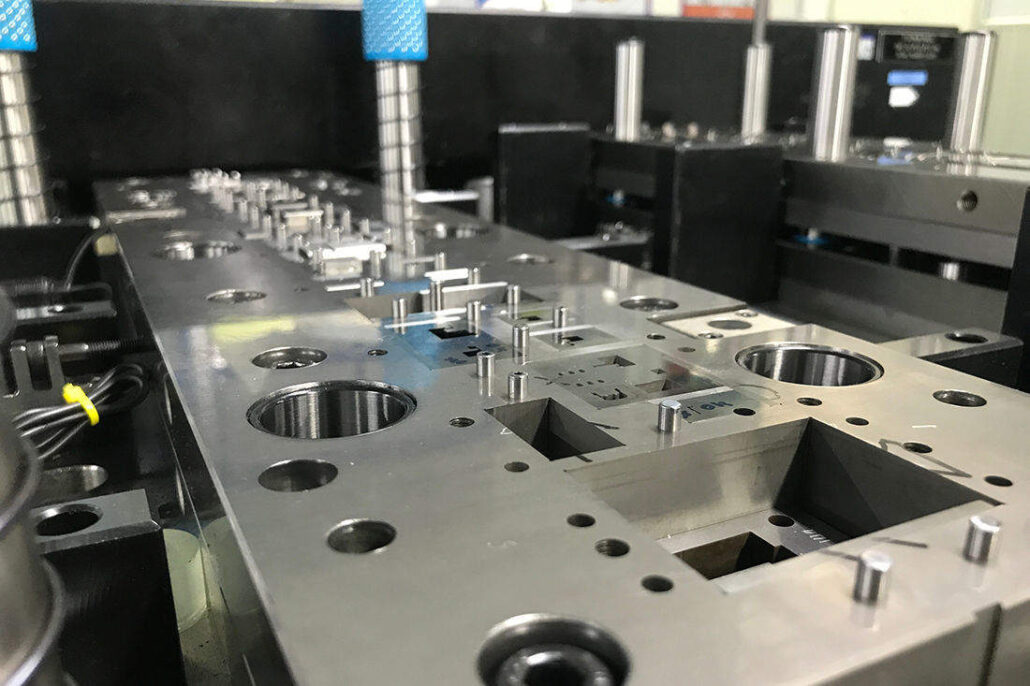
沖壓成型的優勢
1. 沖壓過程中,由於材料表面未受損,沖壓件表面品質好,外觀光滑美觀。這為後續的表麵粉末噴塗、氧化、噴漆、電鍍、磷化等處理提供了良好的條件。
2. 沖壓件是在材料消耗量低的前提下製造的。零件重量輕、剛性強。板材經塑性變形後,內部金屬結構得以形成,進而提高了沖壓件的強度。
3. 沖壓件尺寸精度高,與模具零件尺寸一致,互換性佳。無需進一步加工即可滿足一般組裝和使用要求。
4. 沖壓在大量生產零件方面具有顯著優勢。只需一次性支付模具費用,產品的單價就比鈑金加工低得多。
沖壓成型製程的應用
家用電器
電子通訊
汽車產業
照明產業
沖壓工藝的分類
沖壓製程主要依製程分類,可分為分離製程及成形製程兩大類。
分離製程又稱沖孔,其目的是在確保分離部分品質要求的前提下,沿著特定輪廓線將沖壓件從板材上分離出來。
成形工藝的目的是在不破壞坯料的情況下,使板材發生塑性變形,從而得到所需形狀和尺寸的工件。
在實際生產中,一個工件通常需要經過多種製程處理。沖孔、彎曲、深拉延、拉伸、脹形、旋壓、翻邊和矯直只是幾種主要的沖壓過程。
常用金屬沖壓模具材質及用途
45#鋼,屬於優質碳素結構鋼。
用途:常用於製造軸類零件。
機械性質:具有良好的機械加工特性和強度硬度,可進行淬火和回火處理,淬火溫度820℃~850℃,回水溫度600℃~650℃,硬度HRC40℃。更多材料及用途知識